1.1 超軽量冬用バックパッキングの台頭
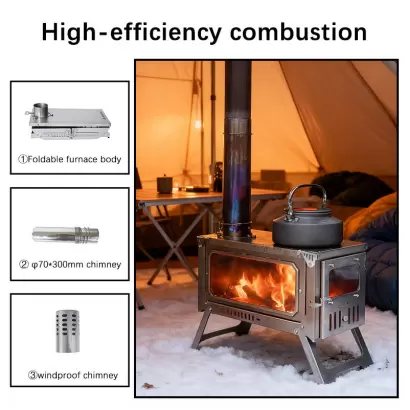
超軽量 (UL) 冬用バックパッキングに対する消費者の需要の高まりにより、世界のアウトドア用品の状況は製品重量の最適化へと大きくシフトしています。これに応じて、国際的な調達管理者は、従来の大型の暖房機器に代わる代替製品ラインを積極的に模索しています。ソース工場の場合、これには製造エンジニアリングの根本的なアップグレードが必要です。
ハイエンドのUL市場に対応するには、生産ラインを標準の冷間圧延炭素鋼からプレミアムグレード1およびグレード2の商用純チタンシートに移行する必要があります。チタンは優れた強度重量比と自然な耐食性を備えているため、工場では極度の熱応力下でも高い構造的完全性を維持しながら、パネルの厚さをわずか 0.6mm ~ 1.0mm まで圧縮できます。ただし、チタンの取り扱いは工場の歩留まりに大きな影響を与えます。材料のスプリングバック率が高いため、寸法の偏差を避けるためにCNC曲げ段階で正確な校正が必要です。さらに、金型が窒化チタンアルミニウム (TiAlN) で特別にコーティングされていない場合、高級チタンから複雑なコンポーネントを打ち抜くと、スクラップ率が高くなることがよくあります。この利益率の高いニッチ市場を獲得しようとしているB2Bバイヤーにとって、工場の技術能力を監査し、単位あたりのプレミアムコスト (FOB 価格) を評価する際には、これらの製造上の制約を理解することが重要です。
1.2 オートキャンプと自然での狩猟の調達傾向
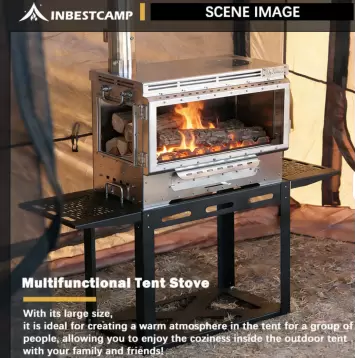
市場の細分化が成熟するにつれて、薪テントストーブの世界的な調達トレンドは、レクリエーション用のオートキャンプとプロの自然狩猟という2つの異なる方向に分かれています。この差別化には、工場が柔軟なOEM/ODM製品構成を実装して、卸売顧客のサプライ チェーンの最適化を支援する必要があります。
オートキャンプセグメントの場合、エンドユーザーは重量制限よりも美しさと大きな炎の眺めを優先します。この市場における B2B 調達は、前面ドアまたは側面ドアに大きな高温微結晶ガラス窓を備えた頑丈な 304ステンレス鋼構造 (ゲージ厚 1.5 mm ~ 2.0 mm ) に大きく傾いています。組み立てでは、工場では自動スポット溶接と精密な TIG 溶接 (タングステン不活性ガス溶接) を利用して、きれいでシームレスな接合部と構造的剛性を確保しています。これらのユニットは重いため、パレットごとの輸送量を最適化し、ユニットあたりの海上輸送コストを直接下げるために、フラットパック設計または折りたたみ可能な脚に重点が置かれています。
逆に、荒野での狩猟分野では、遠隔地のベースキャンプに堅牢な信頼性、燃焼時間の延長、大容量の燃料が求められます。ハンティング ブランドの調達マネージャーは、高温粉体塗装が施された厚手の炭素鋼や、熱による歪みを防ぐ防錆性の鋳鉄トップ プレートを選択することがよくあります。このような大量注文に対応する工場は、二次燃焼効率を最大化し、木材の燃焼時間を一晩延長するために、気密ドアシールとバッフルシステムの厳格な品質管理を保証する必要があります。製品仕様をこれらの明確な調達傾向に合わせることで、流通業者は、動きの速い大量生産のステンレススチールモデルと、特定の用途に特化した高級狩猟用具の間で購入予算を正確に割り当てることができます。
2. 原材料価格の動向と基本コストの差
2.1 Gr1/Gr2 商用純チタン市場価格
主な冶金学の観点から見ると、Gr1 および Gr2 の商用純 (CP) チタンは、従来の鉄金属に比べて大幅な価格プレミアムがあり、超軽量テントストーブの工場出荷価格 (EXW) に直接影響します。現在、上流の軍事および航空宇宙需要により、チタンインゴットおよび冷間圧延コイル在庫の国際市場のボラティリティは依然として高い。
OEM 生産用の原材料を調達する場合、基本コスト構造は完成品の重量だけでなく、製造の初期段階で発生する非常に高いスクラップ率によって決まります。チタンシートプログレッションツールには特殊なブランキングプロファイルが必要であり、金属は鋼鉄のように工場レベルで簡単に再溶解またはリサイクルできないため、廃棄されたスケルトンスクラップのコストはユニットごとの部品表(BOM)に償却する必要があります。さらに、Gr1/Gr2 を調達するには、比降伏強度と延性伸びを保証するためのミル テスト証明書 (MTC) の厳格な検証が必要であり、材料が早期の応力亀裂なしに長期の熱サイクルに耐えられることを保証します。 B2B パートナーの財務リスクを軽減するために、当社の工場では高度なネスティング ソフトウェアを利用して、シートあたりの材料収量を最大化しています。このエンジニアリングの精度により、高品位チタンの調達にかかる初期資本支出が直接削減され、大量のスタンピングやコンポーネントの成形段階が始まる前に、より競争力のある単価が確保されます。
2.2 304/430 ステンレス鋼の手頃な価格と価格の安定性
対照的に、304 および 430 ステンレス鋼は、頑丈なカー キャンプ用ストーブのポートフォリオに比類のないコスト安定性と大量の手頃な価格を提供します。ステンレス鋼冷間圧延板(通常、テント用ストーブ用のゲージは 0.8 mm ~ 1.2 mm)の世界的なサプライチェーンは高度に成熟しており、珍しい非鉄金属に見られる急激な価格高騰から大量購入者を守っています。
大量の卸売注文の場合、304 ステンレス鋼はクロムとニッケルの組成により耐食性の業界基準として機能し、信頼性の高い製品寿命を求める商業ブランドにとって非常に魅力的です。一方、430 フェライト系ステンレス鋼は、エントリーレベルの価格がさらに低く、エントリーレベルの小売に最適ですが、海上輸送中の錆のリスクを軽減するために精密な表面処理が必要です。ステンレス鋼の降伏対引張比は予測可能なため、順送金型スタンピングではほぼゼロの変形故障率が達成され、全体の製造スクラップ率が 2% 未満に下がります。この予測可能性により、工場は安定した FOB 価格設定と年間一括発注の長期価格保証を提供できます。さらに、ステンレス鋼スクラップの二次リサイクル市場が広く利用できるため、生産廃棄物から価値を回収することができます。当社はこれらの原材料コストの削減を卸売販売業者に直接還元し、より広範な世界の金属市場における一時的なマクロ経済変動の間でも、固定の価格マトリクスを維持します。
3.1 レーザー切断の精度と材料のスクラップ率
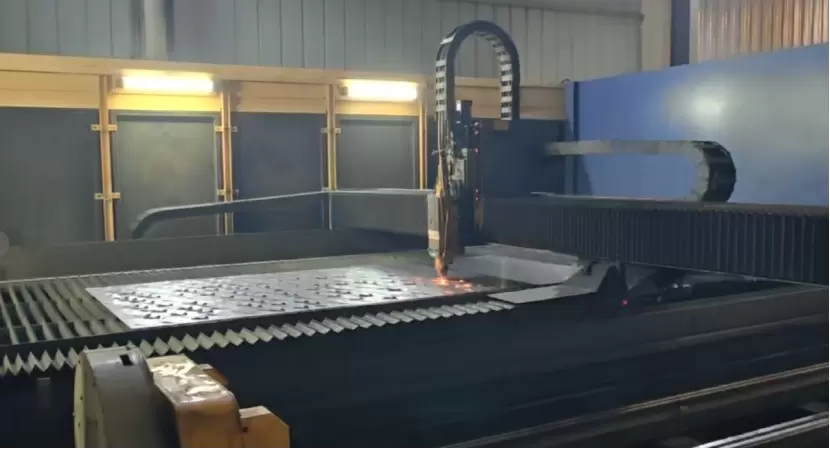
高級チタン製テントストーブを製造する場合、製造コストの管理は製造サイクルの最初の段階である CNC レーザー切断から始まります。標準的な炭素鋼や 430 ステンレス鋼とは異なり、グレード 1 およびグレード 2 の市販の純チタン シートは独特の熱伝導性と反応性を示します。レーザー切断プロセス中、チタンは高温で空気中の酸素や窒素と激しく反応するため、当社の工場ではエッジの酸化や脆化を防ぐためにアシストガスとして高純度のアルゴンまたは窒素を使用する必要があります。この特殊な補助ガス設定により、標準的な酸素補助鋼切断と比較して時間当たりの運用コストが増加するため、リソースの無駄を避けるために正確な実行が最も重要になります。
チタンは高価な原材料であるため、ネスティング段階でのスクラップ率を最小限に抑えることが、お客様の利益率を保護するために重要です。スチール用に最適化された標準のネスティング ソフトウェアでは、チタン フォイルや薄いシートに必要な微小公差 (超軽量ストーブの場合は通常 0.6 mm ~ 1.0 mm) を考慮できないことがよくあります。レーザーの強度や移動速度にわずかな違いがあると、ドロスの蓄積や熱による歪みが発生し、高価なシートが即座に使用不能なスクラップに変わってしまう可能性があります。さらに、切断速度にばらつきがあると、スライド式ストーブの設計に不可欠な連動タブが損なわれる可能性があり、手動バリ取り時の下流の人件費が倍増します。
持続可能な歩留まりを達成するために、当社の工場では、エキゾチックメタル用に調整された特殊なパラメータを備えた高精度ファイバーレーザーカッターを採用しています。ネスティング レイアウトを最適化し、切断カーフを厳密に制御することで、材料スクラップ率を 5% 未満に削減します。これは、専門性の低い施設と比較して、大規模な OEM および ODM 注文の基本コストを大幅に下げるベンチマークです。
3.2 曲げとスタンピング: チタンの高いスプリングバックの管理
ブランクが正確に切断されると、成形段階に移行します。そこでは、チタンの機械的特性が、非常に高い降伏強度対弾性率の比という、もう 1 つの大きな製造上の課題を提示します。実際の工場用語では、これは CNC 曲げおよび油圧プレス作業中の重大なスプリングバック効果として現れます。ストーブのシャーシ用にチタン シートを 90 度の角度にプレスすると、その自然な弾性により、型を外した後はステンレス鋼よりもはるかに曲がりが戻ります。
メーカーが標準的なスチール工具のパラメータに依存している場合、結果として得られるストーブのコンポーネントには寸法の偏差が発生し、継ぎ目の位置合わせ不良、構造上のギャップ、および最終的な品質管理 (QC) 組み立て時の故障につながります。この大きなスプリングバックに対抗するために、当社のエンジニアリング部門はカスタム設計の順送金型を利用し、「オーバーベンディング」技術を導入しています。当社では、正確なプレス ブレーキ プログラミングを使用して各チタン バッチの正確なスプリングバック係数を計算し、目標角度を超えて材料を曲げることで、設計図の仕様に正確に緩和できるようにします。この数学的キャリブレーションにより、試行錯誤の無駄が最小限に抑えられ、ツーリング段階のコスト効率が高く保たれます。
また、薄いチタンは激しい摩擦によりかじりや表面傷がつきやすいため、プレス加工時に専用の潤滑剤や保護膜を塗布しております。この変形段階の細心の注意により、当社の卸売用テントストーブのすべての連結パネルが完璧にフィットし、工場現場でのコストのかかる手作業による再加工を必要とせずに、気密性の問題や隙間風漏れを防ぐことができます。自動化されたエンジニアリング精度によってこれらの組み立てエラーを排除することで、専門的な技術労働時間を大幅に削減し、重要な収益の節約を B2B パートナーに直接還元できるようになります。
4. 溶接技術: チタンがプレミアムな労働力を必要とする理由
4.1 純チタン溶接用アルゴンガスシールドチャンバー
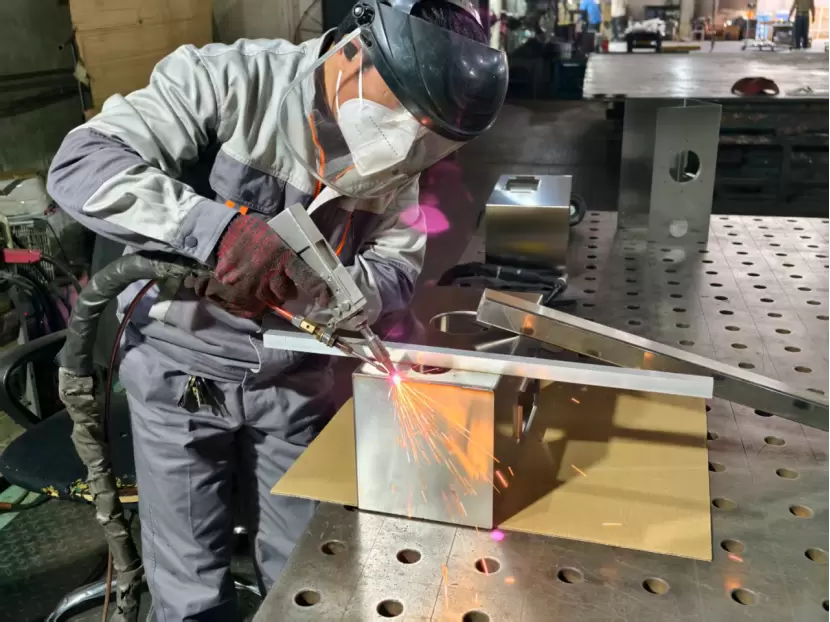
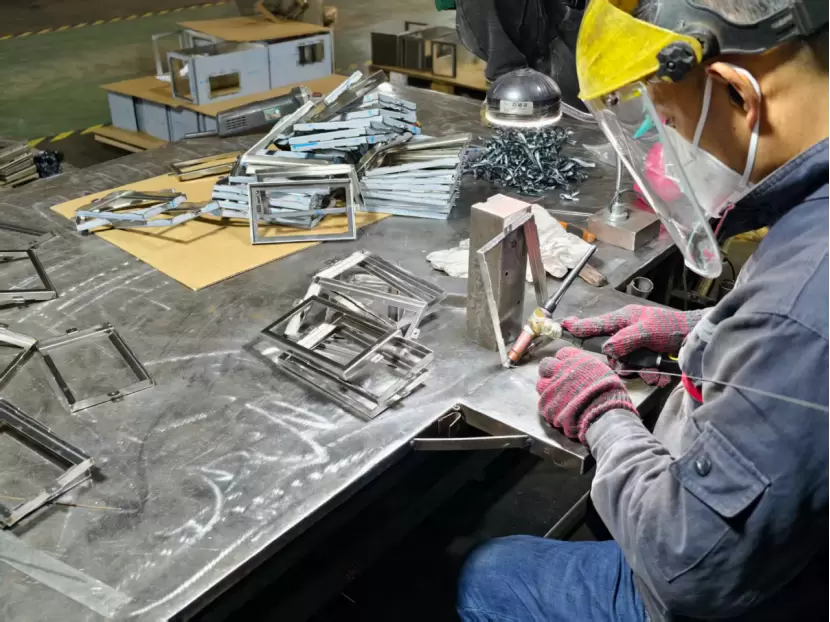
Gr1/Gr2の市販純チタンテントストーブは、標準的な大気溶接が不可能です。当社の工場では、TIG 溶接 (タングステン不活性ガス) プロセス中に厳格なアルゴン ガス シールド チャンバー プロトコル (またはトレーリング シールド) を採用しています。溶接池、熱影響部 (HAZ)、および継手の裏側は、金属が 400°C 以下に冷えるまで 99.99% の高純度アルゴン ガスを連続的に流し、完全に隔離する必要があります。ガスシールドが失敗すると、チタンは急速に大気汚染を受け、青または白に変色します。これは、ひどい酸化と高いスクラップ率を示します。この特殊なシールドを管理するには、綿密な流量校正とより遅い製造サイクルが必要となり、OEM バッチあたりの労働時間と材料消費量の両方が直接増加します。さらに、当社の技術者は、ストーブの接合部に沿った微小な亀裂を防ぐために、安定した移動速度と正確なトーチ角度を維持する必要があります。このレベルの職人技には、長年の冶金経験を持つ認定B2B溶接工が必要であり、工場の労働コストは高くなりますが、プライベートブランドのストーブが極度の冬の条件下でもひび割れたり有毒な煙が漏れたりすることはありません。
5: 高温熱変形解析
5.1 チタンの耐熱性と膜構造
冶金学的観点から見ると、グレード 1 およびグレード 2 の商用純 (CP) チタンは、最高 600°C (1112°F) までの極端な温度下でも優れた強度重量比と優れた熱安定性を示します。鉄ベースの合金とは異なり、チタンの熱膨張係数は著しく低くなります ($8.6 \times 10^{-6}/K$)。これにより、急速な熱サイクル中の構造歪みが最小限に抑えられ、プライベート ブランドのアウトドア ブランドにとって大きな問題点である製造後の反りのリスクが大幅に軽減されます。
初期の燃焼サイクル中に、工場グレードのチタンは構造膜形成として知られる自然な陽極酸化プロセスを受けます。表面温度が上昇すると、制御された二酸化チタン($TiO_2$)不動態化層が形成されます。この冶金反応により、独特で審美的に優れた青紫色の緑青 (「サーマル ブルーイング」と呼ばれることが多い) が生成されます。この層は、引張強度や材料の完全性を損なうことはありません。その代わりに、湿気や灰の酸性度に対する永続的な防食バリアとして機能します。 B2B バイヤーにとって、これは錆や構造上の欠陥に関するクライアントからの苦情がゼロになることを意味し、保証請求率が大幅に削減され、ブランドのプレミアム市場での地位が向上します。
この最適な熱性能を保証するために、当社の工場ではスタンピング段階で精密に設計された応力除去焼鈍を実施しています。金属シートのプロファイルを前処理することで、機械的冷間加工によって生じる内部残留応力を除去します。この特殊な製造介入により、燃え盛る薪による不均一な局所的な熱ゾーンにさらされたときにストーブ本体が座屈したり、局所的に曲がったりするのを防ぎます。さらに、標準的なステンレス鋼のストーブは、長期間の熱サイクルにより顕微鏡レベルでの結晶の劣化が進行しますが、当社の純チタンモデルは構造的な弾性を維持します。
さらに、当社のエンジニアリング部門は、組立ラインで厳格な破壊熱シミュレーションテストを定期的に実施しています。チタンパネルを連続700℃のヒートスパイクにさらし、その後急速冷却することで、連動する壁パネルとスライドドアのトラックが詰まることなく完全に位置合わせされた状態を維持します。当社の工場認定チタンギアを調達することで、卸売業者は小売購入者に、何年にもわたる極度の冬の条件に耐えられるように設計された壊れにくく、歪みのない製品ラインを自信を持って保証することができます。
5.2 ステンレス製ストーブの補強リブの設計
チタンはその分子特性を利用して熱に耐えますが、ステンレス製のテント用ストーブは高温環境に対処するための意図的な構造工学を必要とします。熱膨張係数が高いため (304 ステンレス鋼の場合、$16.0 \times 10^{-6}/K$)、未加工の鋼板は木の火の炎に直接さらされると急速に膨張します。適切な補強がないと、ストーブ本体の平らなパネルが必然的に反ったり、座屈したり、内側に反ったりして、ストーブのドアが詰まったり、かみ合わせの継ぎ目が裂けたりする原因になります。
この物理的な制限を完全に解決するために、当社の製造施設では、すべてのステンレス製ストーブの上部、底部、および側面パネルに、耐久性に優れ、精密にスタンプされた補強リブを直接組み込んでいます。これらの戦略的に配置された 3 次元の隆起は、金属シートの平らな表面張力を破壊し、激しい熱応力を吸収し、表面積全体に均一に再分配する内部構造マトリックスを作成します。この物理工学により、より薄く、より軽量な鋼板が、より厚く、より重い普通の金属パネルと同じ構造剛性を達成することができます。
さらに、当社の OEM カスタマイズ サービスでは、ブランドの美的および機能的ニーズに合わせて、X 型のクロス ブレースや平行な直線状の溝などのさまざまなリブ パターンを提供します。また、煙突ベースプレートや内側火格子サポートなどの重要な高応力ゾーンを、二層鋼製ブラケットと強力なスポット溶接で補強しています。世界的な B2B バイヤーや商業卸売業者にとって、当社のエンジニアリングリブステンレス鋼ストーブを輸入するということは、チタンの割高なコストを支払うことなく、古典的な耐久性の高いパフォーマンスを提供する非常に安定した商用グレードの製品を小売業者に提供することを意味します。
6. OEM注文のカスタムツーリングおよび成形料金
6.1 新しいテントストーブのプロトタイプの開発スケジュール
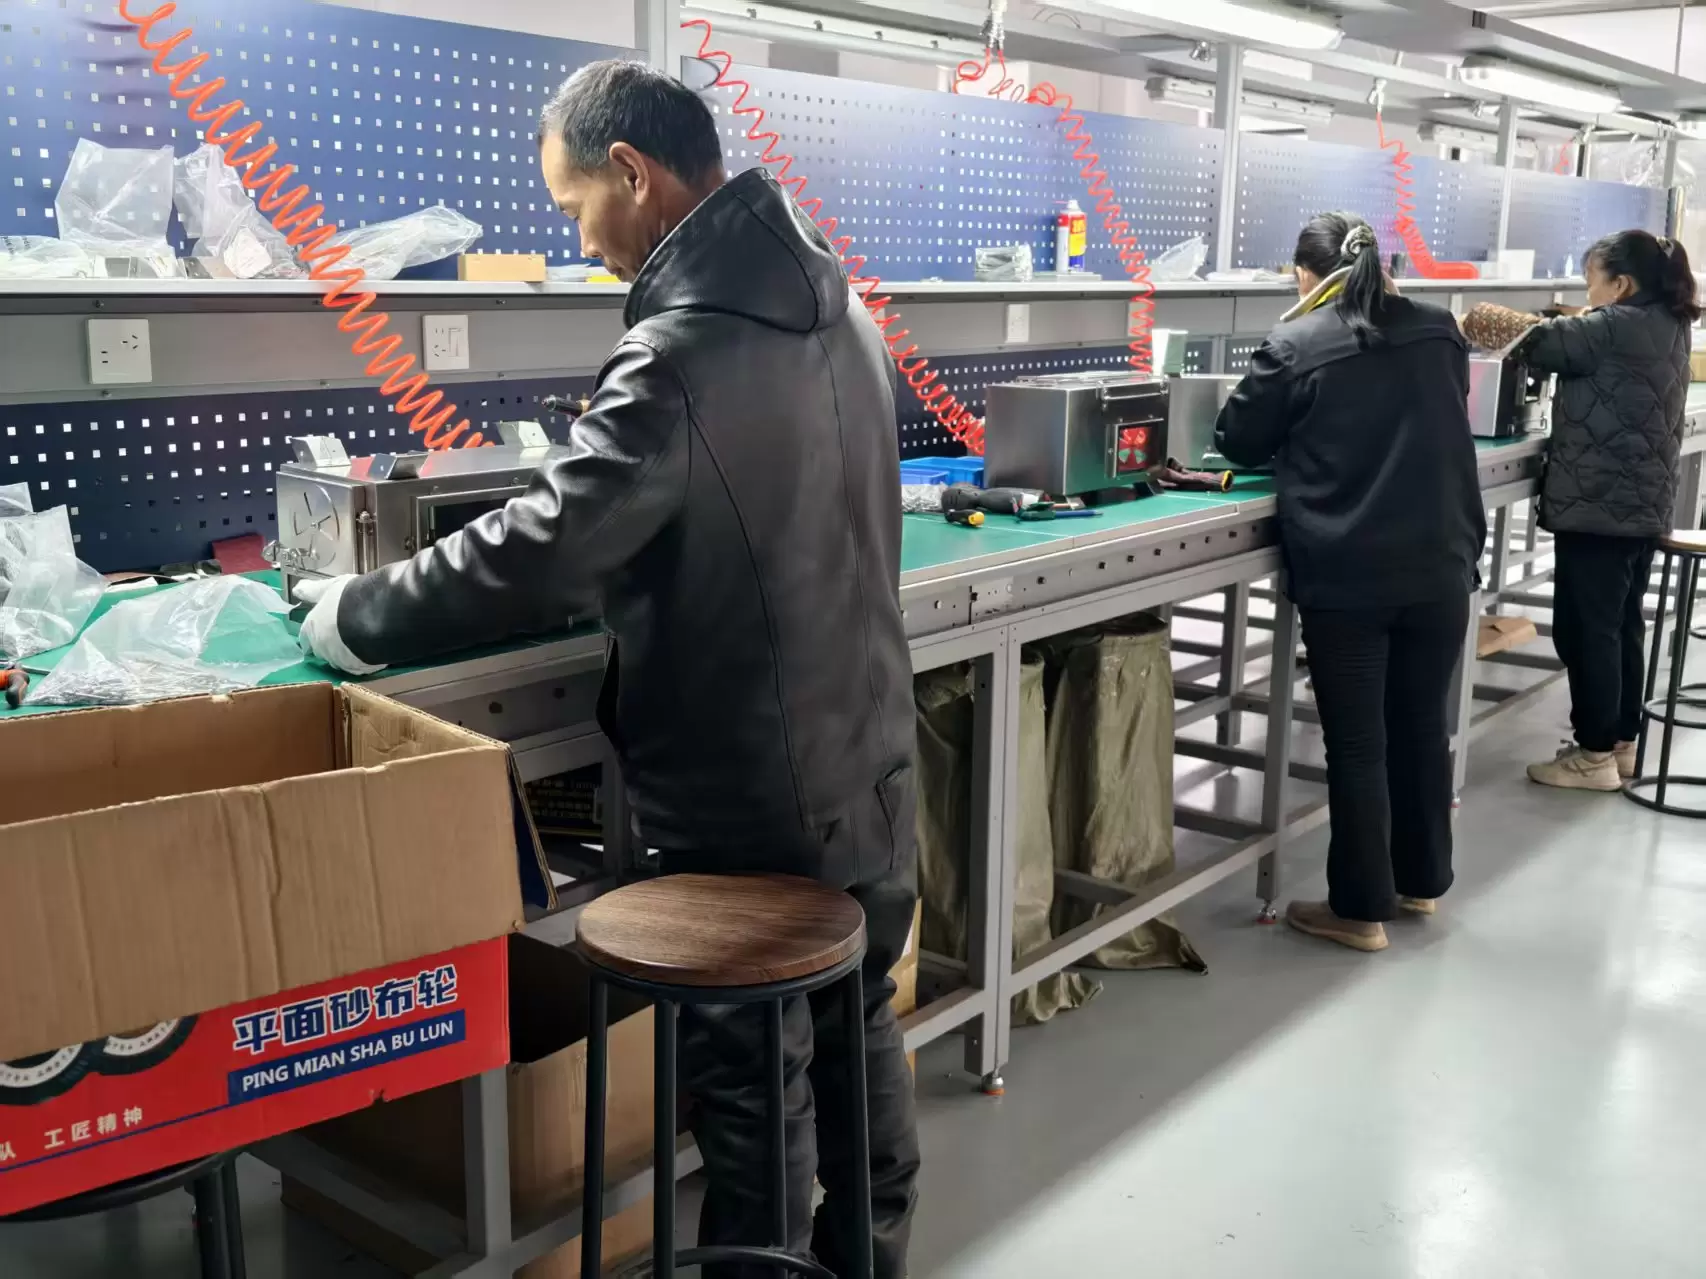
プライベートブランドのテントストーブを発売する場合、初期の青写真から最終的な生産準備の整ったプロトタイプまでのエンジニアリングタイムラインを理解することは、季節の市場計画にとって重要です。標準的なステンレス鋼モデルの場合、材料は展性が高く、工場での標準的なレーザー切断および CNC 折り畳みパラメータと互換性があるため、ラピッド プロトタイピング段階は通常 2 ~ 3 週間かかります。ただし、カスタムのチタン製テントストーブの開発には、4 ~ 6週間というさらに長い開発期間が必要です。
このスケジュールの延長は、多段階のスプリングバック計算と特殊なテスト ツールの必要性によるものです。当社のエンジニアリング部門は、応力下で金属がどのように動作するかをシミュレーションするために、3D CAD モデリングと有限要素解析 (FEA) から始まります。デジタル設計が最適化されたら、連動パネルの公差とドア ラッチの動作を検証するためのソフト ツーリング プロトタイプを作成します。冬商戦のラッシュに備えたいと考えている世界中の B2B バイヤーの場合、これらの技術的な調整を考慮して、完璧な製品の発売を確実にするために、目標出荷日の少なくとも 6 か月前に OEM 設計フェーズを開始することをお勧めします。
6.2 チタンスタンピングの金型の摩耗とメンテナンスコスト
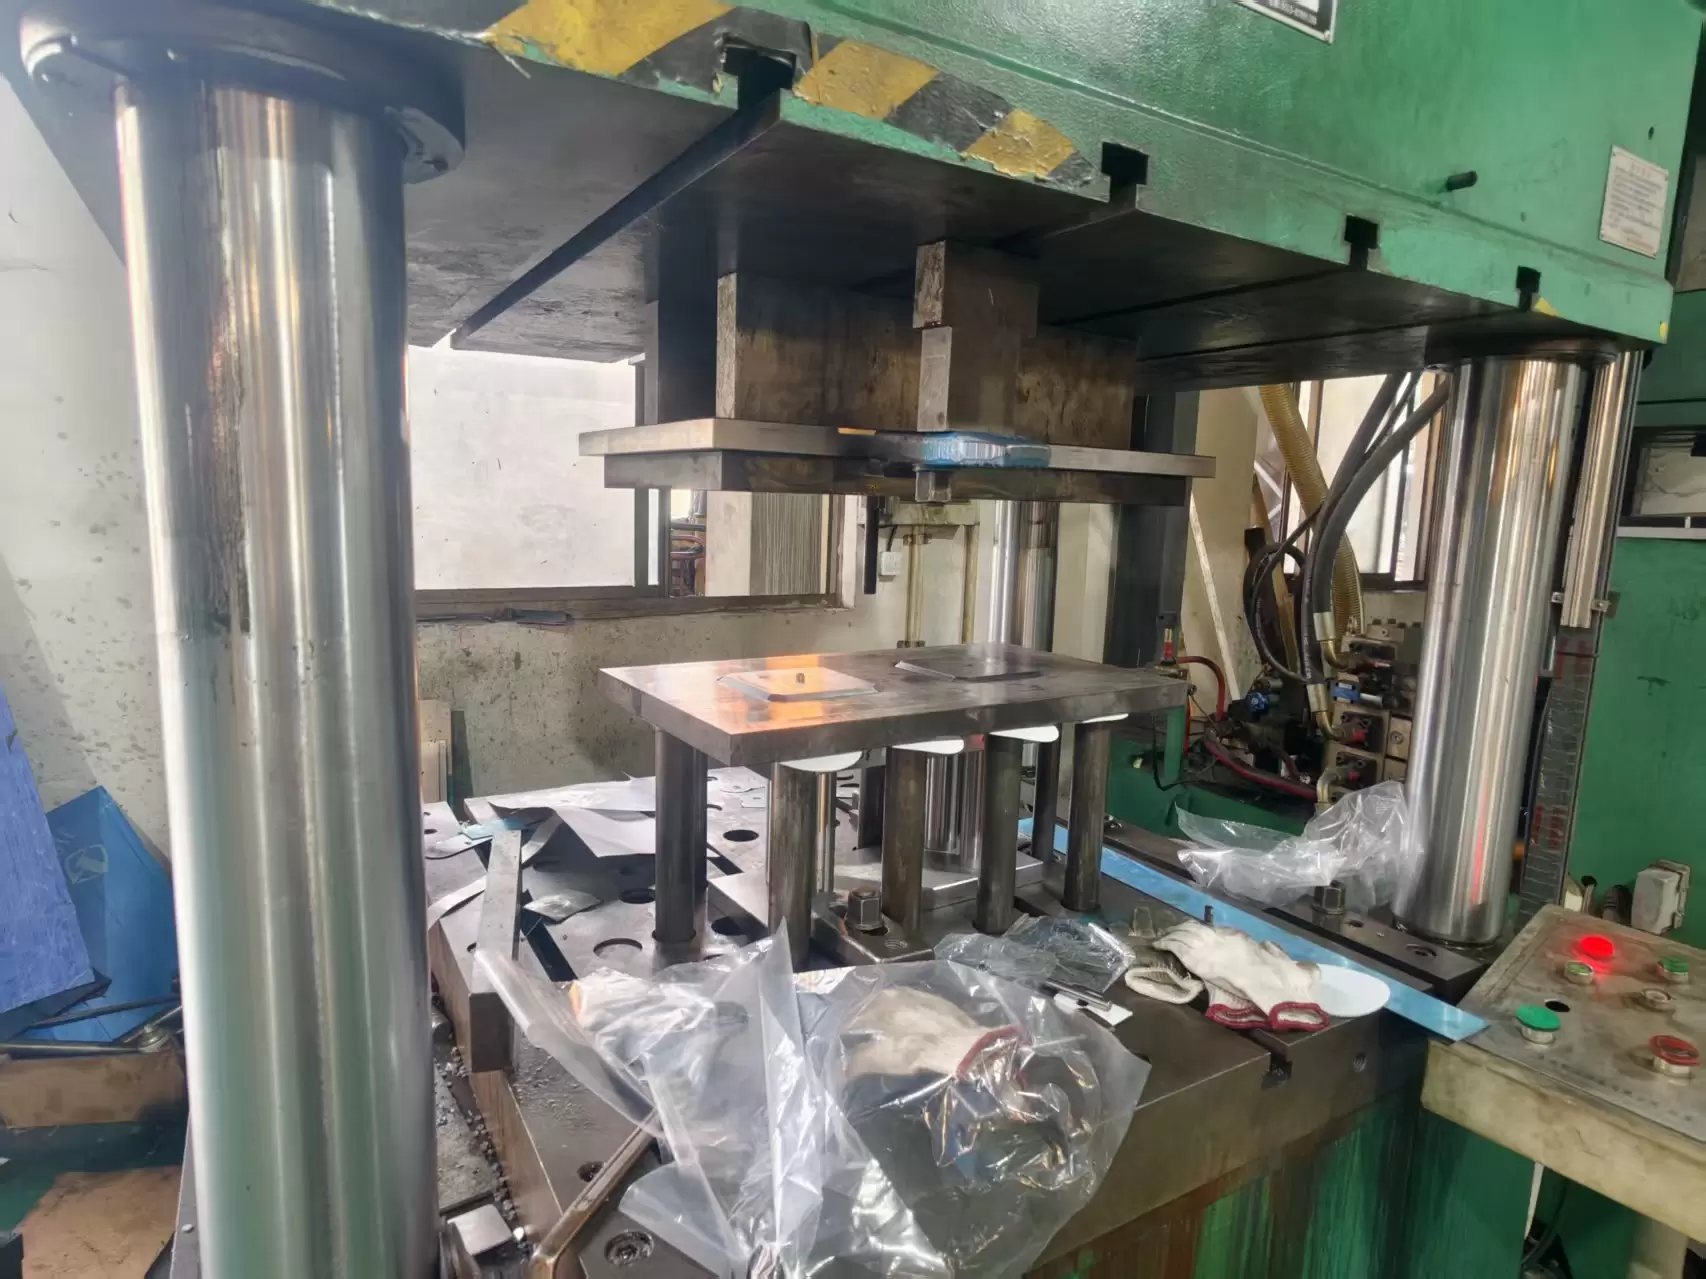
カスタム ツールに投資している卸売業者やブランド オーナーにとって、製品ライフサイクルの予算を正確に立てるためには、長期的な金型の摩耗とメンテナンスのコストを分析することが不可欠です。チタンの高い降伏強度と厳しい歪み硬化特性により、カーボンやステンレス鋼と比較して、スタンピング金型に大きなストレスがかかります。スタンピングプロセス中、チタンはかじりやすい傾向を示し、高圧下で金属が金型表面に物理的に付着します。この加速された摩擦は、標準的な工具鋼ダイスの急速な微小亀裂、欠け、および寸法の偏差につながります。
これに対処するために、当社の工場では、高度な物理蒸着 (PVD) 窒化チタンアルミニウム (TiAlN) コーティングで処理された高級高バナジウム工具鋼 (DC53 や高速粉末冶金鋼など) をスタンピング金型に使用しています。この特殊なツールにより、初期セットアップのコストが約 35% 増加しますが、長期的なメンテナンスのオーバーヘッドは大幅に削減されます。当社では、5,000 サイクルごとの自動潤滑剤スプレーや精密金型研磨など、厳格な予防メンテナンス プロトコルを実施しています。金型の劣化を注意深く管理することで、当社はチタンスタンピングの運用リスクを吸収し、一貫した製品公差を確保し、OEM パートナーの予期せぬ工具交換費用を排除します。
7: 梱包効率と陸送総コスト
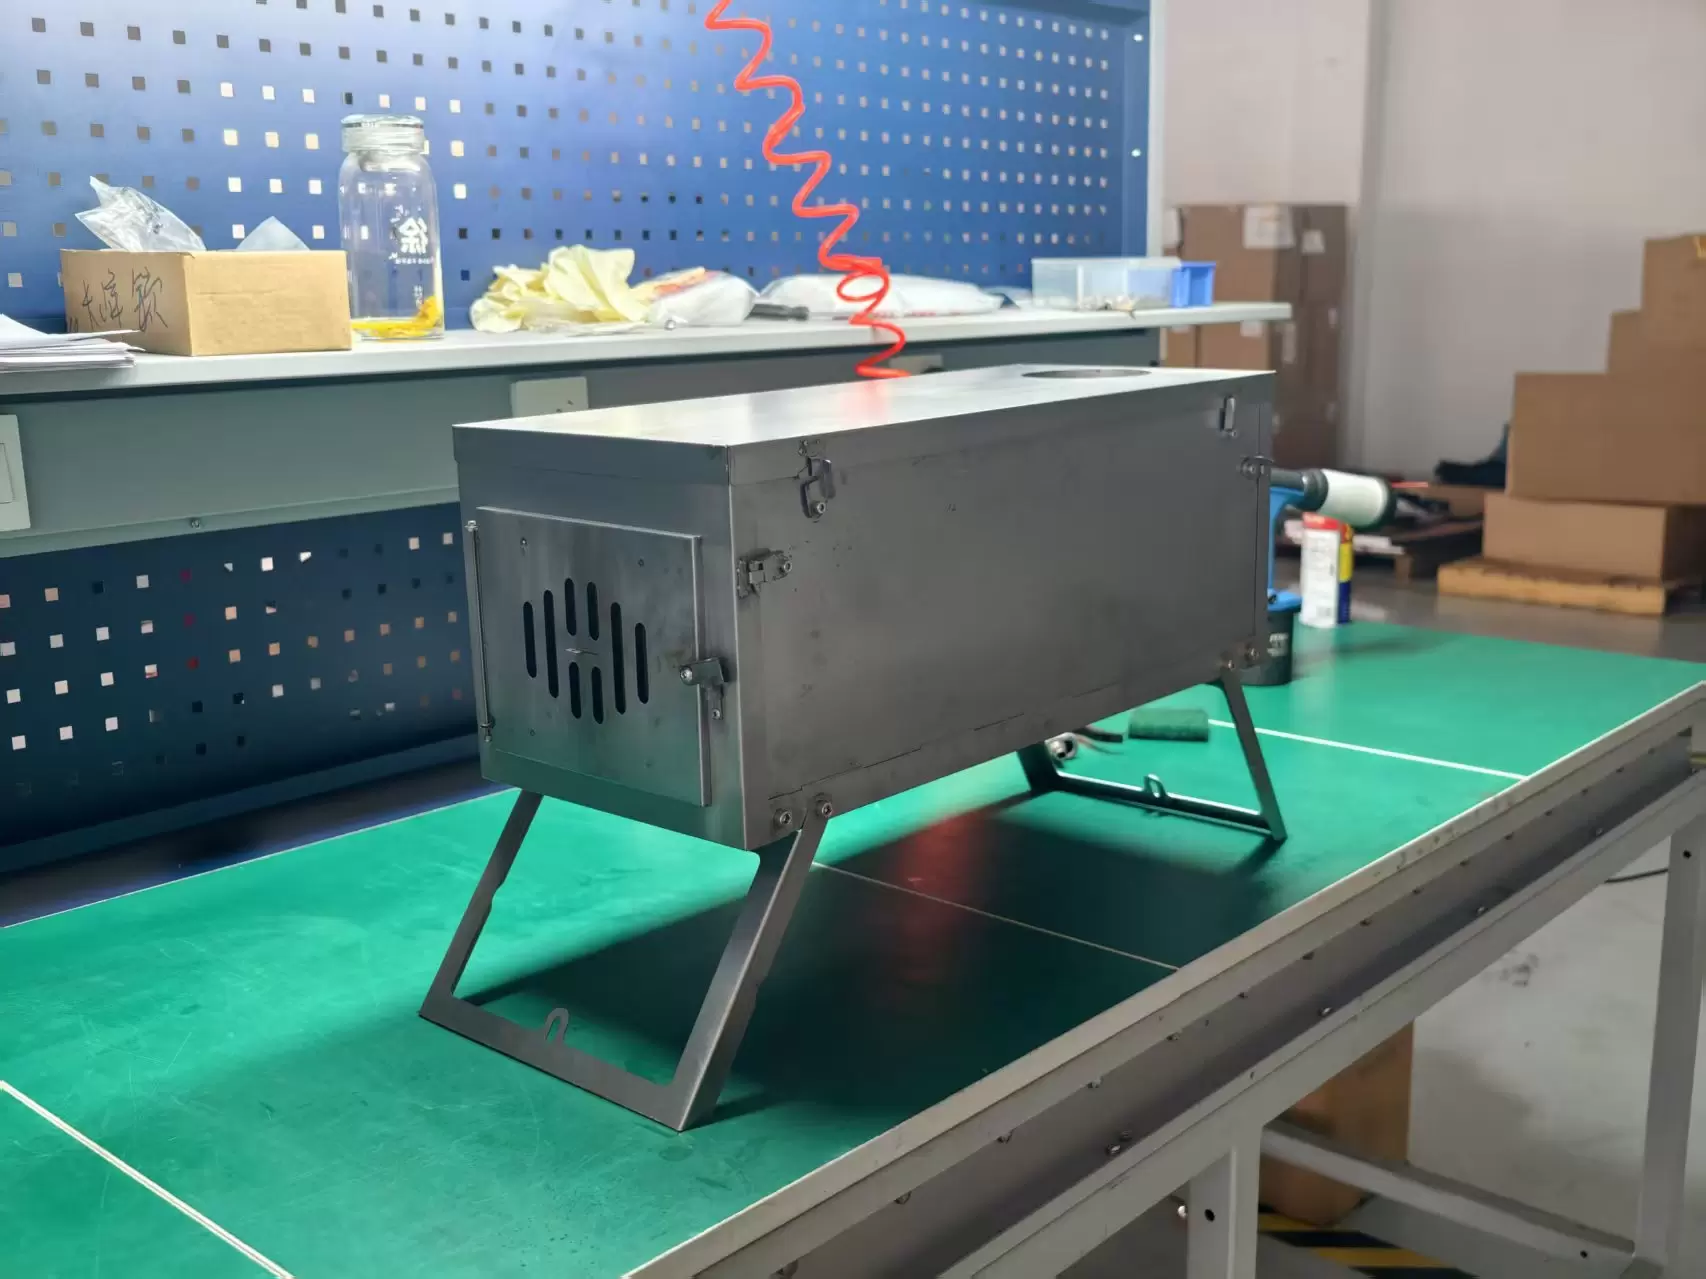
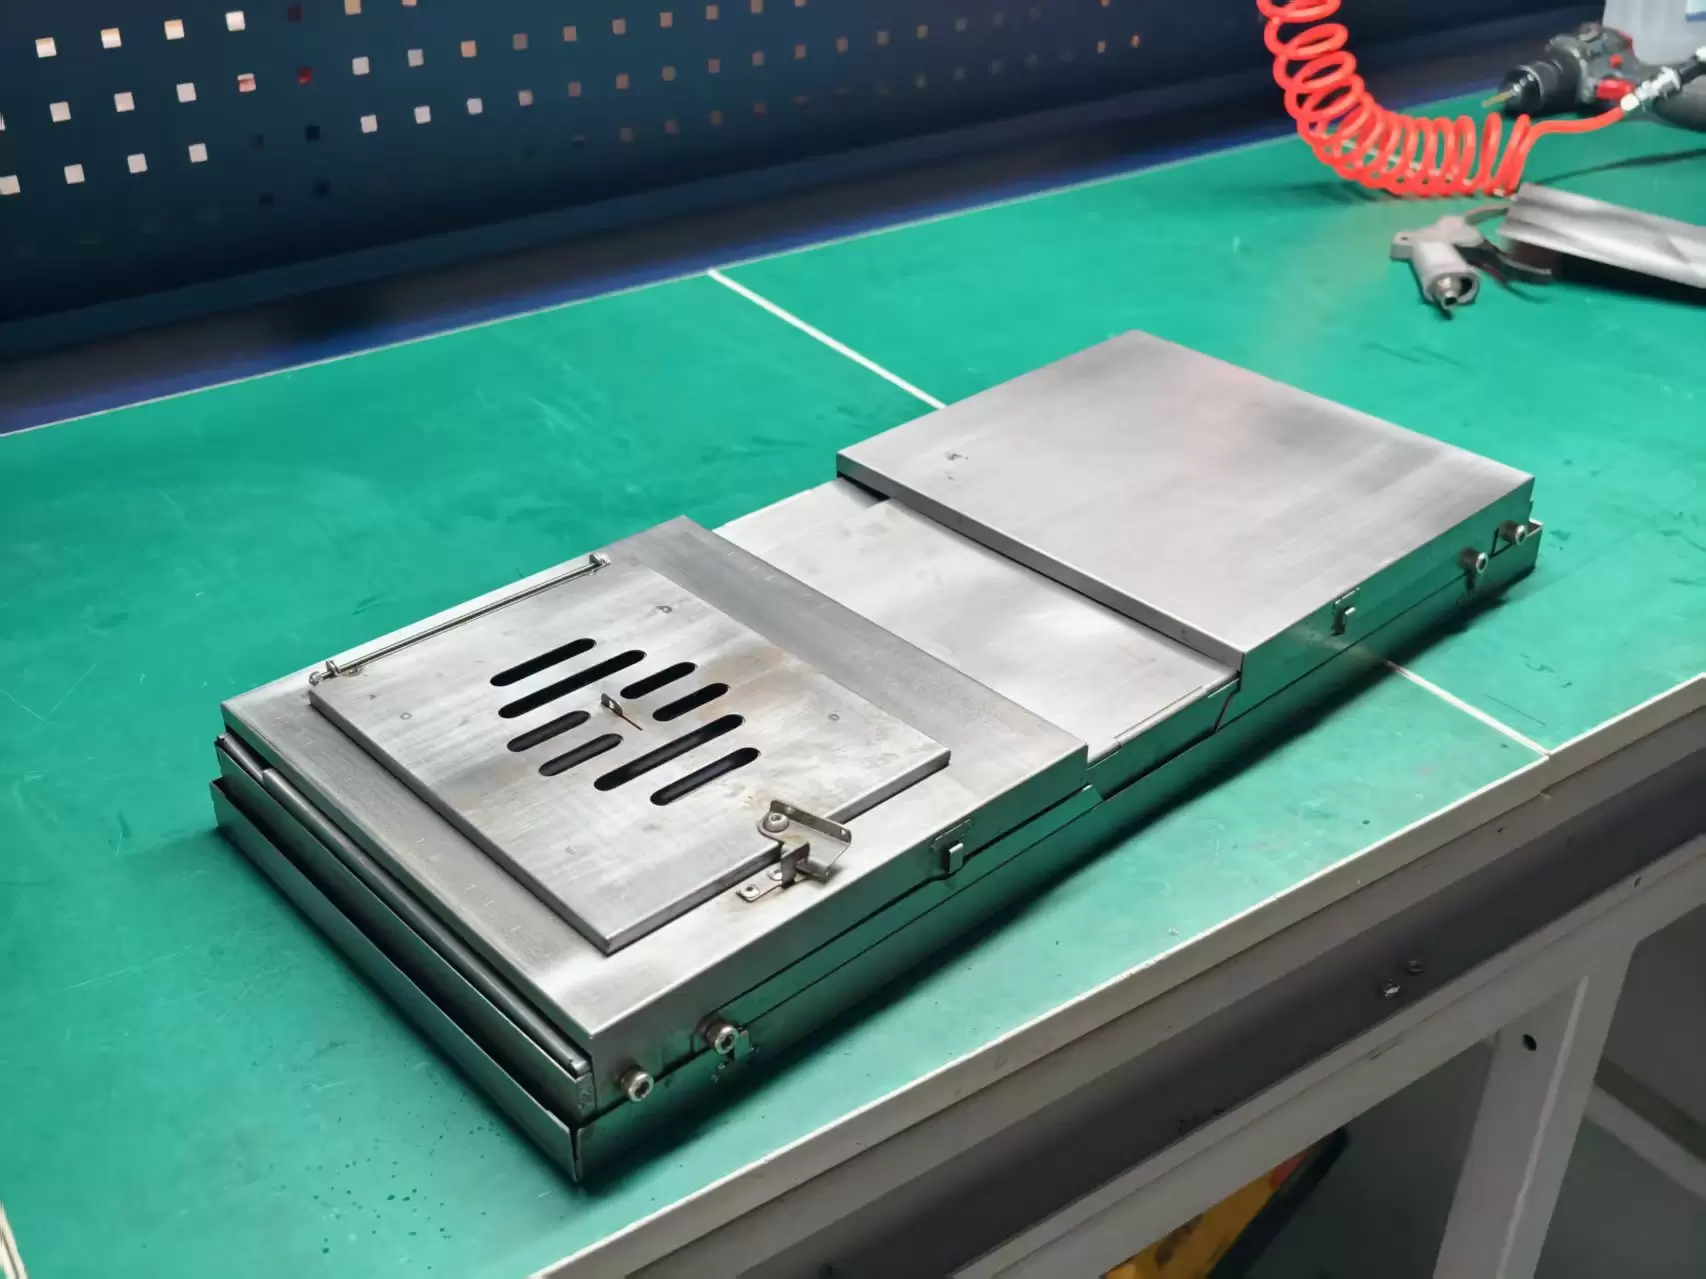
国際的なサプライチェーンを最適化する場合、アウトドア用品の出荷量がブランドの最終利益に直接影響します。チタンの卓越した弾性と高い引張強度により、当社のエンジニアリングチームは、構造の完全性を犠牲にすることなく、完全に折りたたみ可能なフラットパックのテントストーブを設計することができました。チタンパネルは互いに完全に平らに折り畳むことができるため、折り畳んだチタン製ストーブ 1 台の梱包高さは 4 センチメートル未満に抑えられます。
この極端な寸法の最適化により、海外の B2B バイヤーに物流上の大きな利点がもたらされます。標準的なマスター カートンには、従来の硬いストーブが 1 つだけであるのと比較して、フラットパック チタン ユニットを最大 6 つまで詰めることができます。大規模な調達の場合、これは標準的な高さ 40 フィートの立方体 (40HQ) コンテナに最大 3,500 個のチタンストーブを収容できることを意味します。コンテナスペースを最大限に活用し、無駄な「デッドエア」を排除することで、世界の卸売業者は単位あたりの海上輸送コストを最大45%削減でき、競争市場での積極的な小売価格設定と優れた利益率が可能になります。
7.2 半組み立て済みのステンレススチール製パッケージの制約
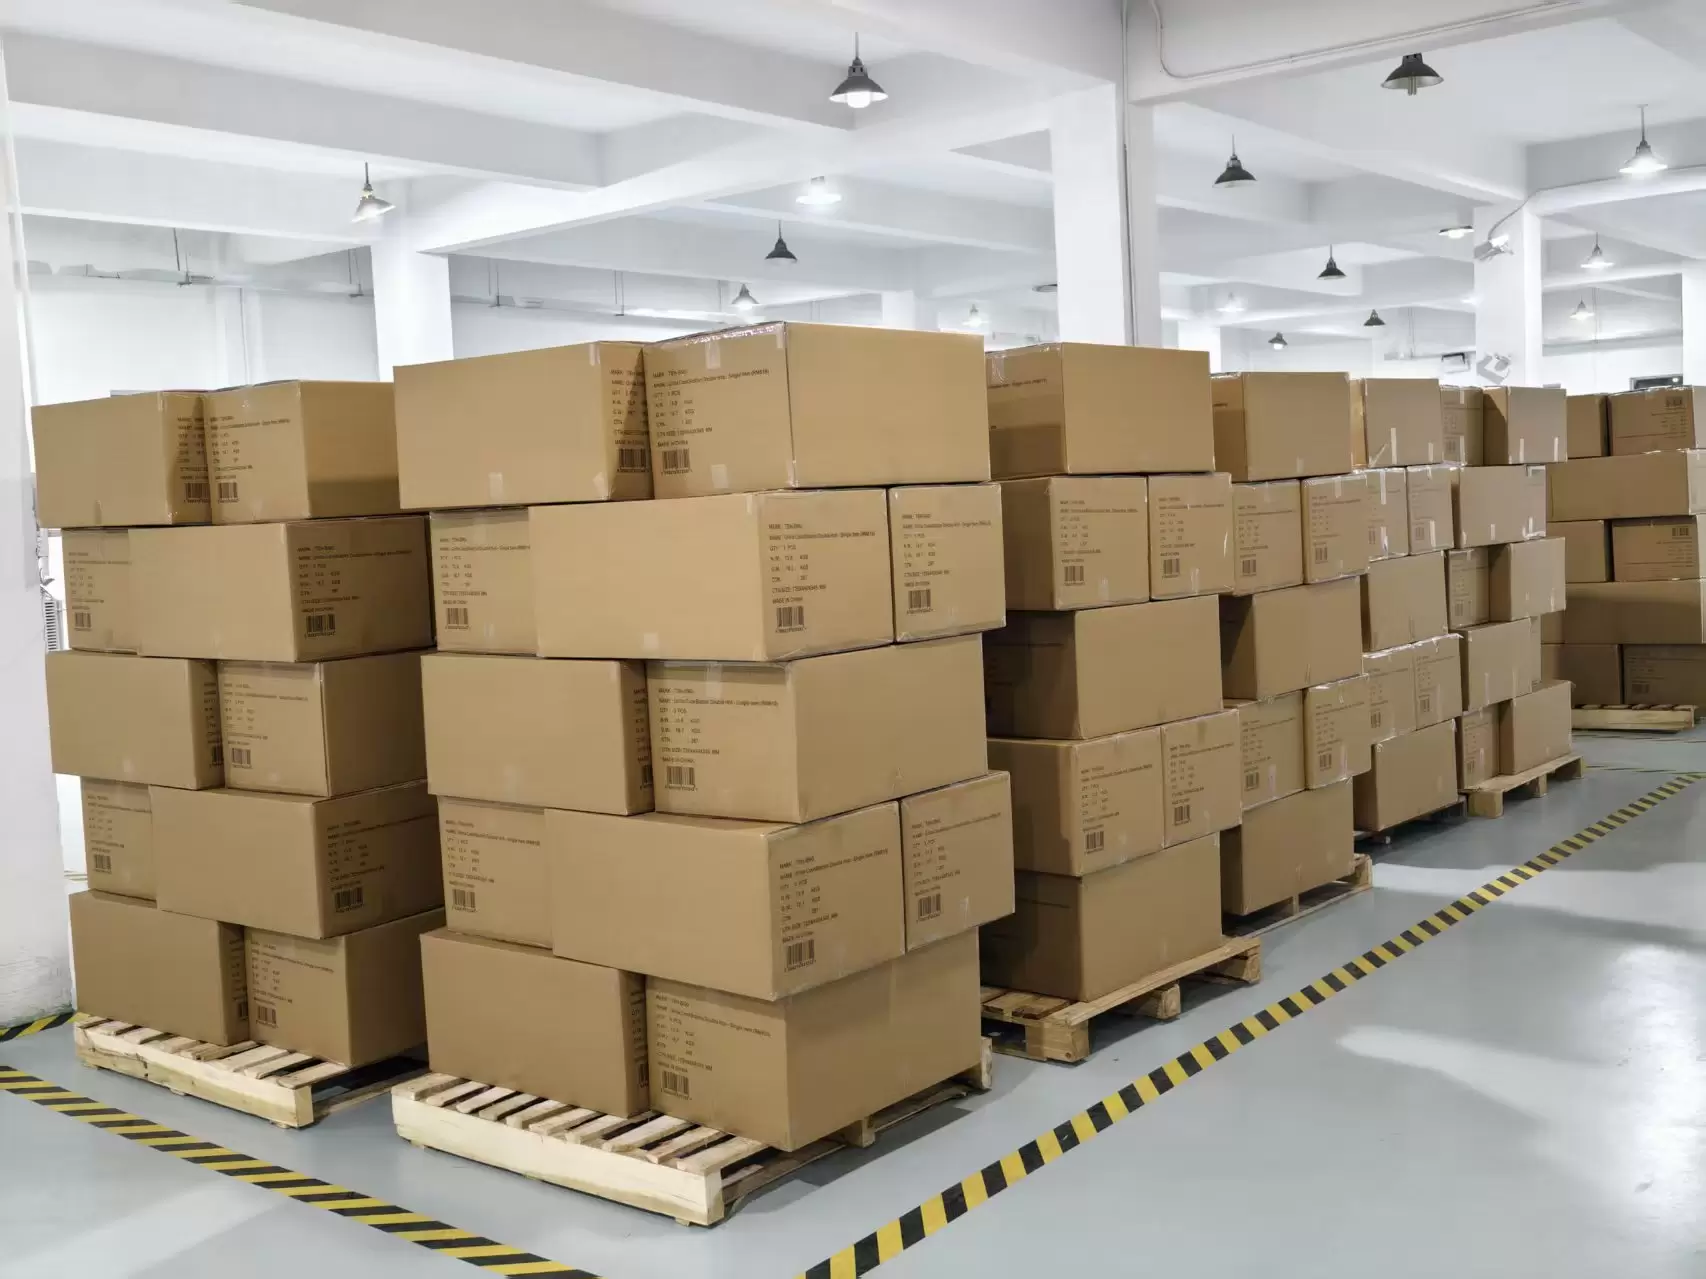
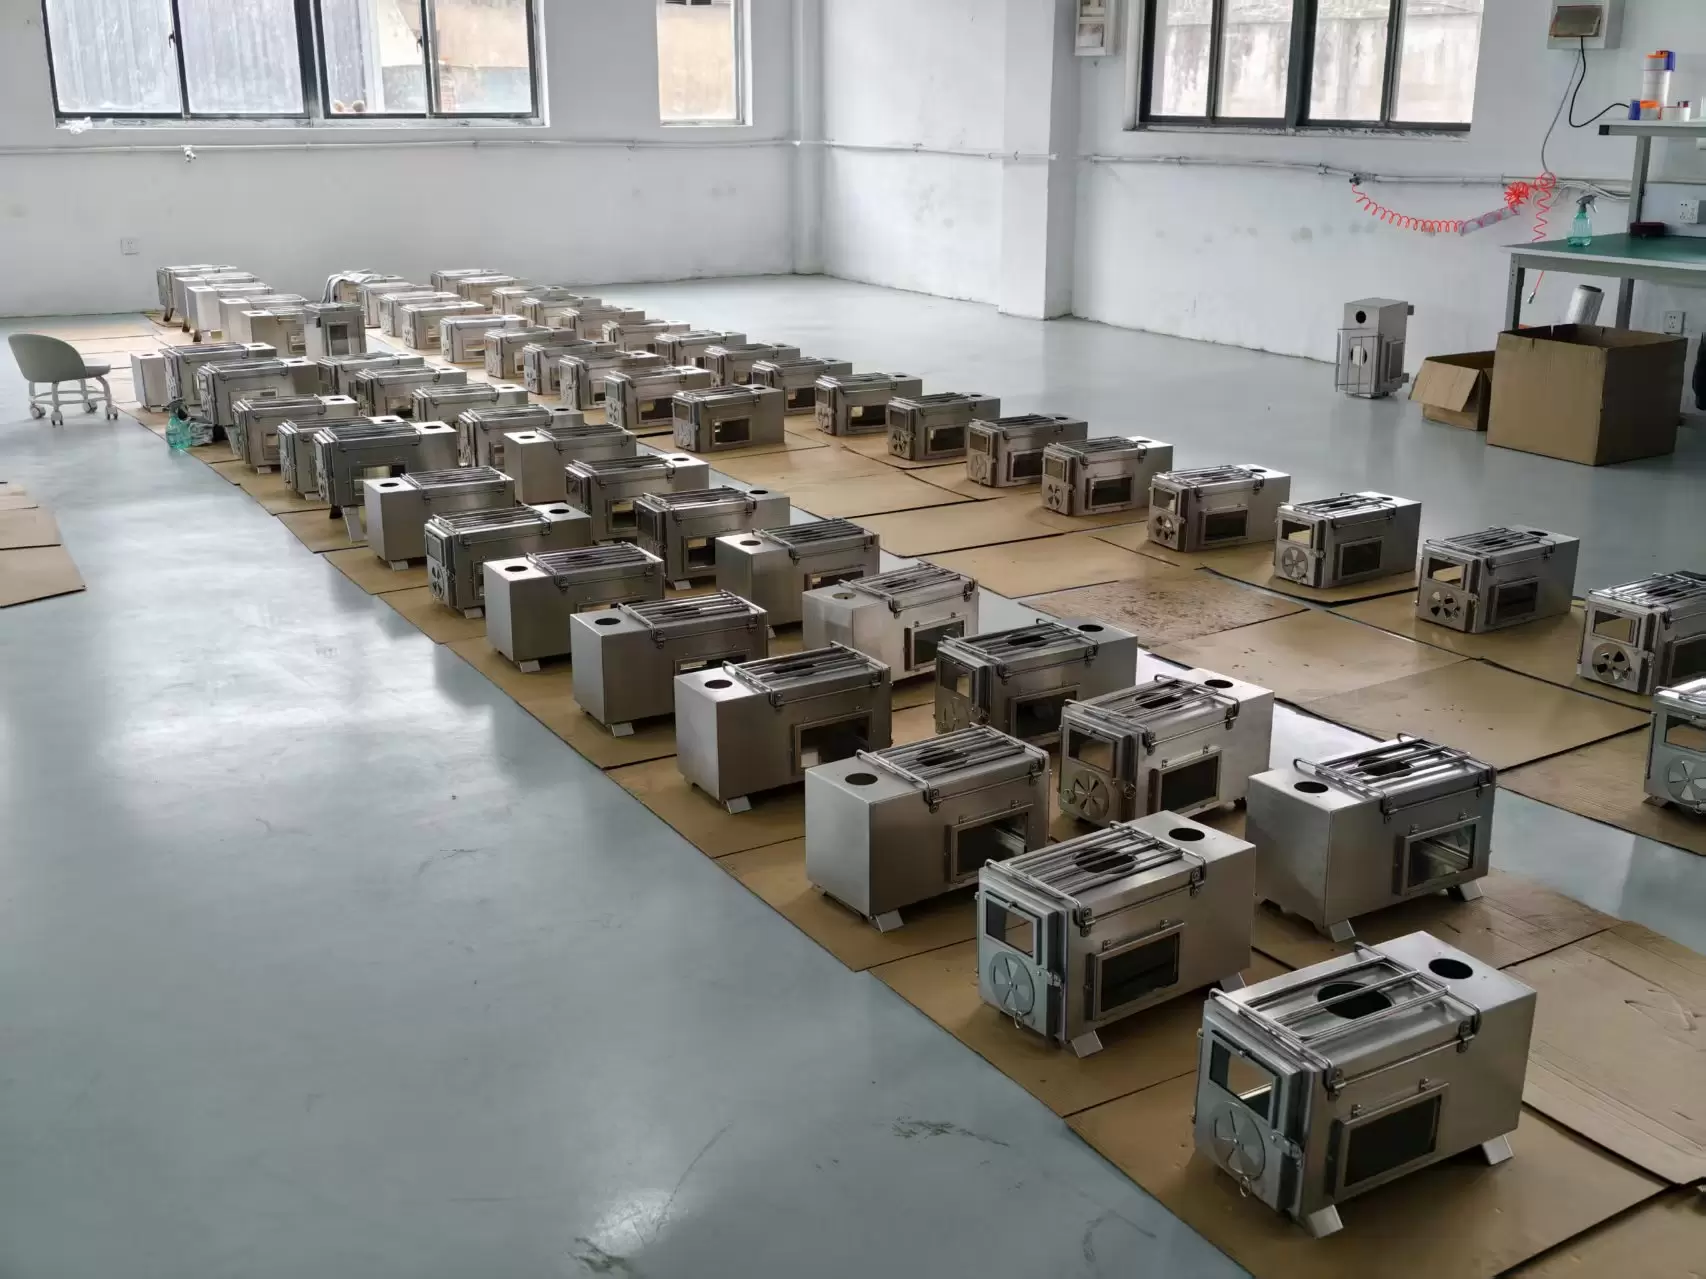
In contrast to collapsible titanium designs, stainless steel tent stoves are typically manufactured as rigid, semi-assembled structures. Due to the heavier gauge of the material and the permanent spot-welding required for the internal reinforcement ribs, these stoves cannot be broken down into flat panels. Consequently, a single stainless steel stove takes up a fixed three-dimensional cube in transit, meaning procurement managers are essentially paying to ship the empty air trapped inside the combustion chamber.
To mitigate these severe volumetric constraints and prevent costly freight damage, our logistics department utilizes specialized palletization and heavy-duty dunnage. Every semi-assembled stainless steel stove is encased in a customized, double-wall corrugated box lined with high-density polyethylene (HDPE) foam corners to absorb transit shocks. We then secure these cartons onto standardized fumigated wooden pallets (ISPM 15 certified), wrapping them tightly in multi-layer stretch film to guarantee stability during sea freight. While a 40HQ container can only hold roughly 1,200 of these rigid units, our standardized pallet configuration ensures rapid forklift cross-docking at your distribution center, minimizing warehousing labor costs and protecting your bulk investment from port to warehouse.
8. Common Quality Defects and How Our Factory Avoids Them
8.1: Preventing Air Leaks in Stove Chimney Connections
In the wood-burning tent stove industry, improper chimney sealing is one of the most frequent causes of product returns and negative user reviews. Because flue gases contain dangerous carbon monoxide, preventing air leaks at the chimney-to-stove connection is a critical safety requirement for global brand owners. During operation, the intense thermal draft creates high pressure at the base of the chimney, forcing smoke through any microscopic gaps between the interlocking pipe segments if the tolerances are poorly engineered.
To completely eliminate this risk, our manufacturing facility utilizes high-precision CNC laser-cutting and automated tube-rolling machinery to achieve a tight, interlocking friction-fit tolerance of less than 0.05 millimeters. For our heavy-duty stainless steel models, we integrate a deep, tapered male-to-female swage connection design that utilizes the metal’s natural thermal expansion to tighten the seal as the stove heats up. For our ultralight titanium models, we provide custom-engineered, interlocking pipe rings and titanium foil roll chimneys that lock securely into a precision-machined collar base. This advanced engineering ensures a smoke-free connection, guaranteeing absolute safety for end-users and zero quality-related complaints for your wholesale business.
8.2 Avoiding High-Temp Glass Window Cracking
ドアガラスの破損は、アウトドア ブランドの評判に重大なダメージを与え、高額な国際保証請求につながる可能性のある、高額な費用がかかる品質欠陥です。標準的な強化ガラスは、冬の凍てつく空気が外側に当たるときに、燃え盛る薪の火が内側の窓に直接当たったときに発生する、極端で不均一な熱衝撃に耐えることができません。さらに、締めすぎた金属製保持クリップによる機械的応力により、局所的な応力集中が頻繁に発生し、急激な温度変動時に自然亀裂が発生することがあります。
これらの責任から B2B クライアントを保護するために、当社の工場では、熱膨張係数がゼロに近いプレミアムな商用グレードの微結晶セラミック ガラス (Schott Robax など) を独占的に調達しています。この特殊なガラスは、最大 750°C (1382°F) までの連続動作温度に快適に耐えることができ、冷水の飛沫などの突然の熱衝撃にも割れることなく耐えることができます。さらに、当社の組立ラインでは、ドアフレーム内のガラスパネルのクッションとして、特注で成形された高温グラファイトガスケットを使用しています。これらの柔軟な緩衝材は、周囲の金属ハウジングの機械的膨張を吸収し、窓がしっかりと密閉されながらもストレスのない状態を維持し、通過時の衝撃を効果的に排除します。
9.1 プレミアム割増料金: 消費者がチタンにより多くのお金を払う理由
小売マーケティングの観点から見ると、チタン製テントストーブは、アウトドア業界で収益性の高いプレミアムなニッチ市場を占めています。消費者、特にバックカントリーハンター、スルーハイカー、冬季登山家は、チタンのユニークな利点のために喜んで多額のプレミアムを支払っています。この割増料金の主な要因は、素材の比類のない強度対重量比です。チタン製ストーブは、従来のスチール製モデルと比較して、バックパッカーの基本パックの重量を数キログラム減らすことができます。
さらに、高温下でのチタンの自然な美的変化(豊かな虹色の青紫色を形成)は、アウトドア愛好家の間で品質とステータスの目に見えるバッジとして機能します。この強い消費者の需要により、小売ブランドはプレミアム価格戦略を導入し、販売個数あたりの非常に高い粗利益を確保することができます。カスタムOEMチタン生産で当社の工場と提携することで、世界中の販売代理店は自社の製品ラインを市場のハイエンド層に位置づけることができ、高級軽量キャンプ部門の儲かる急速な成長を活用することができます。
9. ブランドの小売希望小売価格の位置付けと利益率
9.2.ステンレス鋼小売業者向けの大量の安定した利益率
チタンがハイエンドの高級品市場を獲得している一方で、ステンレス製のテントストーブは依然として、安定した大量の収益を生み出すために不可欠なパンとバターの製品ラインです。オートキャンピングカー、家族向けグランピング運営者、伝統的なブッシュクラフト愛好家で構成される世界的なマスマーケットは、極端な軽量化よりもクラシックな耐久性、高い保温性、手頃な価格を優先しています。ステンレス製ストーブは、この大規模な市場の需要を完全に満たし、可能な限り幅広い消費者層にアピールする、信頼性が高くコスト効率の高い製品を提供します。
B2B バイヤー、大規模小売チェーン、卸売業者にとって、当社の人工ステンレス鋼ストーブを調達すると、初期購入コストが低く、安定した予測可能な製造リードタイムが得られるという利点が得られます。鉄鋼の原材料コストは安定しているため、調達管理者は一貫した卸売価格を確保でき、予測可能で健全な小売値上げが可能になります。屋外小売業者は、これらの需要の高い大量のユニットの堅牢な在庫を維持することで、年間を通じて安定した販売速度と、持続可能なビジネスの成長を支える信頼性の高い基準利益率を確保できます。
10: 調達に関する推奨事項: どの素材があなたのブランドに適合しますか?
アウトドア ブランドのテント用ストーブをチタン製にするかステンレス製製にするかを決めるとき、その選択はターゲット市場とブランドのポジショニングによって決まります。
あなたの会社が超軽量バックパッカー、荒野ハンター、本格的なハイカー向けのプレミアムでハイエンドのギアに重点を置いている場合は、チタンが正しい選択です。これにより、高い小売価格と優れた利益率を実現する、超軽量で耐久性のある製品を提供できます。
一方、ブランドが大衆市場、ファミリーキャンパー、オートキャンプ愛好家をターゲットにしている場合は、ステンレススチールの方が良い選択肢です。優れた耐久性と安定した販売量を備えたコスト効率の高いソリューションを提供するため、予算を重視する購入者にアピールしやすくなります。
直接工場として、大量注文する前に顧客の主な問題点を分析することをお勧めします。重量が最も重要な場合はチタンを選択してください。手頃な価格とクラシックなパフォーマンスを優先する場合は、ステンレススチールを使用してください。
今すぐ当社のエンジニアリング チームに連絡して、両方の素材のサンプルをリクエストし、どちらのオプションがブランド目標に最も適しているかを確認してください。


 en
 ja
 ko
 zh
 es
 ru
 fr
 ar
 pt
 tr
 nl
 it
 de


 関連雑誌


 伝言を残す